欢迎访问
|
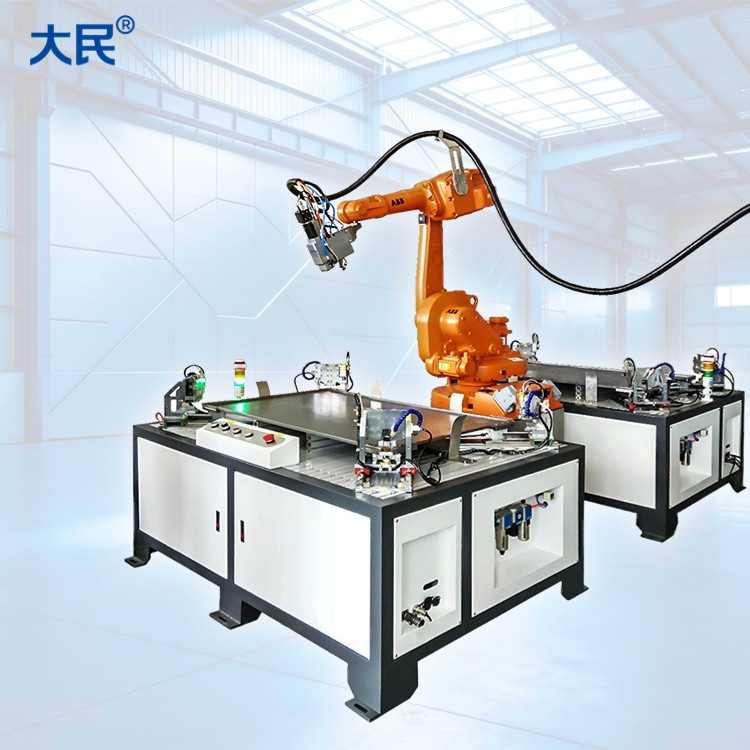
狮山某新能源配件厂异种材料(高强钢+铝)电池包连接激光焊接案例时间:2026-05-27 一、狮山产业背景与挑战 佛山狮山地区作为新能源汽车配件的重要生产基地,近年来涌现出一批专注于电池包制造的企业。其中,某配件厂(狮山本地代表性企业)面临的核心挑战是:如何实现6061铝合金电池上盖与Q345高强钢下托盘之间可靠、高效的连接。 行业痛点: 材料物理性能差异大:铝的熔点(660°C)远低于钢(约1500°C),热导率和热膨胀系数也差异显著,易产生焊接应力和变形。 金属间化合物(IMC)脆性相:铝与铁在熔合区极易形成脆硬的FeAl₃、Fe₂Al₅等金属间化合物层,严重削弱接头韧性,是开裂和失效的主要原因。 传统方案局限性:单纯采用螺接、铆接或粘接,存在密封性、耐腐蚀性或生产效率问题;传统电弧焊热输入过大,变形严重;纯激光焊对间隙容忍度低,且IMC层难以控制。 二、广东大民激光提供的焊接解决方案:3000W光纤激光器 + 数字化MIG焊机 + 六轴机器人集成系统。
该厂摒弃传统单一焊接方式,创新性地引入激光-MIG复合焊技术方案,以系统性方法破解异种材料连接难题。 1. 核心工艺原理: 能量协同:利用激光(高能量密度,深熔、高速)与MIG电弧(热输入大,桥接能力强)的优势互补。激光在钢侧形成稳定锁孔,MIG电弧在铝侧提供充足填充金属并预热母材,实现能量的精确分配与平衡。 抑制IMC:通过控制热输入分布和添加特定成分的填充金属,从热力学和动力学两方面抑制脆性化合物层的过度生长。 2. 具体技术实施与参数: 设备配置:3000W光纤激光器 + 数字化MIG焊机 + 六轴机器人集成系统。 接头设计:采用搭接接头,铝板在上,钢板在下,搭接量8-10mm。 关键技术措施: 光束偏置:将激光光斑中心向Q345钢侧精确偏移0.3-0.5mm。此举优先保证熔点更高的钢侧充分熔化,同时利用激光的穿透热和电弧热共同熔化铝侧,实现了异种材料对热输入的不同需求。 填充金属优化:选用ER4043(Al-Si5%) 焊丝。硅(Si)元素的加入,不仅能降低熔池流动性、改善润湿性,更重要的是能与Fe、Al反应,优先形成相对韧性的Fe(Al,Si)相,有效抑制和替代脆性的Fe-Al二元化合物生成,是控制IMC层成分与厚度的关键。 工艺参数窗口:经过DOE(实验设计)优化,最终稳定工艺参数为:激光功率3.0 kW,MIG电流180-190 A,焊接速度1.8 m/min,送丝速度6.5 m/min,激光-电弧间距2 mm。 三、实施成效与数据分析
附加价值: 工艺窗口宽:对装配间隙的容忍度提高,降低了前道工序的精度要求和成本。 外观与一致性:焊缝成型美观、均匀,提升了产品高端感。 认证优势:凭借此稳定工艺,该厂成功通过了多家主流新能源主机厂的供应商审核,获得了电池包总成订单的准入门票。 四、3000W光纤激光器 + 数字化MIG焊机 + 六轴机器人集成系统 投资与回报与技术溢出效应 投资与回报:该套系统总投资约几十至一百多万元,以狮山地区该类电池包平均加工费计算,投资回收期约为18-24个月。对于有志于进入新能源汽车核心部件供应链的企业,是一项具有战略价值的关键投资。 技术溢出效应:此方案不仅适用于电池包,也为狮山本地汽车车身铝钢混用结构件(如车门、防撞梁)、电机壳体等异种材料连接提供了成熟的技术路径。 |