轴承钢这种又高反光又硬的材料做激光打标,有哪些特殊工艺参数得额外留心调整啊?
这里就是专门针对轴承钢GCr15整理出来的光纤激光打标机打标参数调整方案
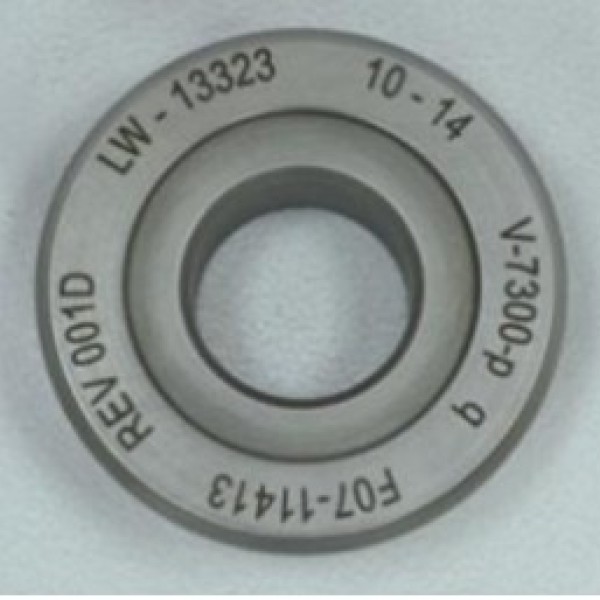
就拿GCr15这类轴承钢来说,本身硬度高还特别容易反射激光,实打实是难加工的“硬骨头”。想在它表面打出清晰又耐用的二维码,可不能直接把普通钢材的打标参数拿过来就用,得结合它高反射、高硬度的特点好好调一调。下面就是五个核心工艺参数,还有对应的调整思路,全是咱们要重点留意的内容:
参数种类 | 调整方法(和普通钢材对比) | 这么调的原因和用处 |
激光功率 | 比普通钢稍调高一点(通常为设备额定功率的60%-80%) | 轴承钢表面很光滑,激光反射能力很强。调高功率就是为了冲破反射层,保证有足够的能量密度让材料一下子气化/熔化,避免能量不够,导致标记发浅甚至根本打不出来。 |
频率 | 尽量选中低频(20kHz - 50kHz) | 高频(>80kHz)对周围影响更小但单脉冲能量偏低,很容易被高反光表面“弹开”起不了作用。中低频能提供更高的单脉冲能量,更容易在这种硬质材料上烧出有效的标记。要是想要标记更精细,微调至50kHz左右就可以。 |
扫描速度 | 调到中低速(300mm/s - 600mm/s) | 高频(>80kHz)对周围影响更小但单脉冲能量偏低,很容易被高反光表面“弹开”起不了作用。中低频能提供更高的单脉冲能量,更容易在这种硬质材料上烧出有效的标记。要是想要标记更精细,微调至50kHz左右就可以。 |
离焦量 | 一般都采用“正离焦”(+0.5mm ~ +2mm) | 轴承钢光纤激光打标机打标大多是“氧化发黑”或者浅雕工艺,不用做深雕。正离焦就是焦点落在材料表面上方,能稍微扩大一点光斑尺寸,降低能量密度,避免能量太集中导致表面烧蚀过度、产生飞溅或者微裂纹,同时还能保证标记的对比度足够。 |
填充间距 | 比光斑直径略小一点(建议0.03mm - 0.06mm) | 填充线间距太大就会导致二维码填充不实,出现“虚线”一样的空缺,影响扫码识别率。加密填充能保证图案实心完整,不过要注意和扫描速度配合好,防止热量堆积导致表面过热、氧化发黑过度。 |
给大家推荐一下参数的参考范围,我们拿20W/30W光纤激光打标机举例子
参数 | 轴承外圈二维码(氧化发黑) | 轴承端面深雕(批次号) | 备注 |
功率 | 60% - 75% | 70% - 85% | 深雕需要更大能量 |
频率 | 30kHz - 50kHz | 20kHz - 30kHz | 深雕用低频就对了 |
速度 | 400mm/s - 600mm/s | 200mm/s - 400mm/s | 深雕需要慢速 |
填充间距 | 0.04mm | 0.05mm | 确保实心 |
离焦量 | +1.0mm | 0 (焦点) 或 -0.5mm | 深雕可以用负离焦 |
扫描次数 | 1 | 2 | 别多次扫描,防止过热 |
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣