佛山狮山XX汽车配件厂良率从92%升到99.5%的工艺升级之路
当时一汽-大众供应链对验厂要求特别严,佛山狮山这家汽配厂用上广东大民激光的激光焊接机器人、机器人激光焊接机、机器人激光焊接视觉跟踪系统之后,一下就解决了铝合金电池托盘焊接时老是出气孔、变形的老问题,产品良率提升了一大截,最后顺顺利利通过了主机厂的审核。一、客户背景与需求
客户档案:狮山XX汽车配件有限公司(应客户要求做匿名处理)
地理位置:佛山市南海区狮山镇
主营业务:主要生产新能源汽车电池托盘、防撞梁这类铝合金结构件
客户当时急需解决的核心问题如下:
气孔与裂纹缺陷:原来用传统MIG焊焊接6061铝合金的时候,气孔率高达8%,热裂纹还经常出现,根本满足不了IP67气密性标准要求。
外观质量不达标:焊缝粗糙、飞溅多,焊完还得额外安排人工打磨,不光拉高了生产成本,还过不了大众VW50097外观标准。
生产效率遇瓶颈:人工焊接本来速度就慢,而且良率受焊工手艺影响波动大,长期都卡在92%左右,企业还面临被主机厂罚款的风险。
二、广东大民激光提供的解决方案:激光工艺升级SOP
升级模块 | 传统工艺(MIG焊) | 升级方案(激光焊接) | 技术价值 |
焊接设备 | 人工MIG焊枪 | 机器人光纤激光焊接系统(3kW) | 热输入小,变形可控 |
焊缝跟踪 | 肉眼定位 | 激光视觉焊缝跟踪系统 | 实时纠偏,解决装配间隙波动 |
保护气 | 普通氩气 | 高纯氩气(99.999%)+ 侧吹保护 | 杜绝氧气残留,减少气孔 |
焊前清洗 | 酒精擦拭 | 激光清洗+ SITA清洁度检测 | 去除氧化膜与油污,确保焊接一致性 |
适配2.5mm厚6061铝板的关键工艺参数:
激光功率:2800W
焊接速度:3.5m/min
摆动模式:圆形摆动(振幅0.3mm)——这可是本次升级的核心突破,它能搅动熔池,把里面的气体有效排出去。
三、数据对比与升级成效
指标 | 升级前(MIG焊) | 升级后(激光焊) | 提升幅度 |
综合良率 | 92% | 99.5% | ↑ 7.5% |
气孔率 | 8% | ≤0.5% | ↓ 93.75% |
焊接速度 | 0.8m/min | 3.5m/min | ↑ 337% |
焊后处理 | 需打磨(0.5人/天) | 免打磨 | 人工成本↓100% |
气密测试 | 90%通过率 | 100%通过(IP67) | 达标 |
客户还能拿到不少额外的好处:
顺利通过验厂:焊缝外观光滑平整,一次性就通过了一汽-大众佛山工厂的现场审核。
快速收回成本:几十万的设备投入,因为省下了返工、打磨还有废料的成本,预计14个月就能回本。
四、经验总结与行业启示
选对工艺是核心:针对佛山狮山地区厚度2-4mm的汽车铝合金薄板件来说,摆动激光焊就是替代传统弧焊最好的选择,能有效解决“铝焊气孔”这个行业难题。
做好清洁是前提:佛山这边湿度偏高,铝板容易氧化,提前做激光清洗或者采用严格的前处理检测(比如SITA仪),就是保障良率从95%突破到99%的关键细节。
本地化服务的价值:大民激光是扎根广东省东莞市的本土激光设备厂商,开车到佛山市狮山还不到两小时,能给客户提供“设备+工艺包+上门调试”的全套服务,这也是客户能快速下定决心的重要原因。
这个案例现在已经是佛山市狮山汽车配件行业“工艺升级”的标杆了,它也证明,在佛山成熟的汽车产业链里,激光焊接机器人、机器人激光焊接机、机器人激光焊接视觉跟踪系统的“激光焊接+智能化”不是可选可不选的选项,而是企业切入高端供应链必须选的方向。
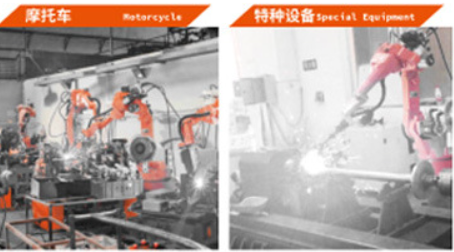
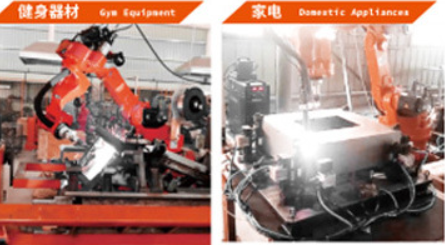
广东大民激光的激光焊接机器人、机器人激光焊接机、机器人激光焊接视觉跟踪系统,下面是其它行业的应用案例图:


推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣